包装结构与核心组件解析
冷饮平盖单向排气阀铝箔袋由多层复合材料构成,外层通常为高强度PET或OPP以提供印刷适性和物理保护,中间层为铝箔层负责阻隔氧气、水汽及光线,内层为食品级PE或CPP热熔层确保密封强度与安全性。这种复合结构在保持冷饮低温状态的同时,有效防止外界微生物侵入,是食品包装中常见的阻隔性解决方案。
单向排气阀是该包装的核心功能部件,通常由多层薄膜压制而成,内部设有微孔膜或单向阀门结构。在充填过程中,阀门处于关闭状态,防止内容物泄漏;当袋内产生气体(如冷凝水蒸发或产品呼吸作用产生的微量气体)时,内部压力大于外部压力,阀门自动打开排出气体,维持袋内负压或平衡状态,避免袋子鼓胀变形影响陈列效果。
选购时的关键参数考量
选购时需重点关注铝箔的厚度与复合工艺,常见铝箔厚度在3.5μm至9μm之间,较厚的铝箔能提供更好的阻隔性能,但会增加材料成本与挺度。对于冷饮产品,内层热封层的熔点需与热封机参数匹配,一般建议热封温度范围在120℃至160℃之间,热封强度需达到规定标准(如≥15N/15mm),以确保在低温冷链环境下不发生脱层或漏气现象。
排气阀的尺寸与排气速率需根据产品特性选择。对于容易产生气体的饮品,应选择排气孔径适中、排气阻力小的阀门,避免排气不畅导致包装失效。同时,需确认阀门与袋身的粘合强度,防止因频繁挤压或温差变化导致阀门脱落。平盖设计需与排气阀位置协调,确保封口平整,不影响堆码稳定性。
日常存储与环境控制
包装材料应存放在干燥、通风、温度适宜的仓库中,避免阳光直射和高温环境,理想存储温度建议控制在25℃以下,相对湿度低于70%。高温高湿环境会导致铝箔层氧化、复合层起泡或排气阀材料老化,影响阻隔性能和密封效果。远离腐蚀性气体和化学物品,防止材料发生化学反应导致性能下降。
在搬运和堆放过程中,应避免重物挤压和尖锐物体穿刺,防止包装材料变形或破损。堆码高度应根据包装材料的抗压强度确定,一般建议不超过6层,底层需使用托盘或垫板,保持货物与地面隔离,防止受潮。定期检查库存包装的外观,如发现变色、异味、起泡或阀门松动等异常现象,应立即隔离并报废处理,不得继续使用。
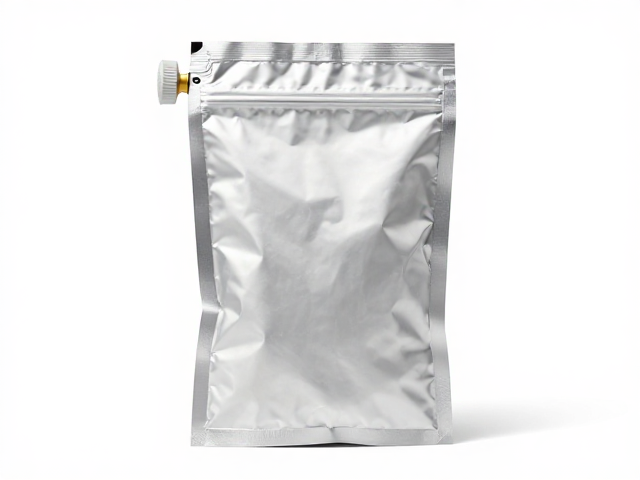
灌装与封口操作规范
灌装前需确保排气阀处于清洁状态,避免异物堵塞阀门通道。灌装过程中,控制充填速度,避免液体冲击导致阀门误开或袋体变形。对于含气饮料,建议采用真空充填或等压充填工艺,减少袋内残留氧气,提高产品保质期。充填后立即进行封口,避免长时间暴露在空气中导致吸湿或污染。
封口参数需根据包装材料特性进行优化,热封时间、温度和压力需保持稳定。热封刀需保持清洁,无污渍或残留物,避免影响封口质量。封口后需进行密封性测试,如真空衰减法或染色渗透法,确保无泄漏。定期检查热封刀平整度,发现磨损或变形及时更换,保证封口均匀一致。
质量检测与失效分析
定期对成品包装进行外观检查,观察袋体是否平整、无褶皱,排气阀是否安装牢固、无歪斜。使用专业检测设备进行密封强度测试和阻隔性能测试,评估包装在模拟运输和储存条件下的稳定性。对于出现鼓胀、漏气或阀门失效的包装,需分析原因,如材料缺陷、封口不良或阀门质量问题,及时调整生产工艺或更换供应商。
建立完善的质量追溯体系,记录每批次包装材料的入库检验数据、生产过程参数及成品检测结果。当客户反馈包装问题时,需迅速调取相关批次数据进行比对分析,查找根本原因。通过数据分析优化工艺参数,如调整热封温度或压力,改进阀门设计,提升包装整体性能和可靠性。