国内大型烘焙工厂的规模化生产能力
国内烘焙产业经过数十年的沉淀,已形成严密的供应链网络与高度标准化的生产体系。大型烘焙工厂依托自动化生产线,能够应对大规模的市场需求。从面粉预处理、面团搅拌、成型、烘烤到冷却包装,全流程实现了机械化作业。这种规模化的制造模式不仅降低了单件产品的边际成本,更通过精准的数据控制,确保了每一批次产品在重量、色泽和口感上的高度一致性。
在产能方面,行业头部企业通常配备多条高速生产线,日产量可达数十吨甚至上百吨。这种强大的供应能力,使得品牌方在面对节假日高峰或突发性市场增长时,仍能保持供货的连续性。稳定的产能输出是维持零售终端货架充盈的基础,也为下游经销商和餐饮渠道提供了可预期的交付保障,减少了因断供带来的经营风险。
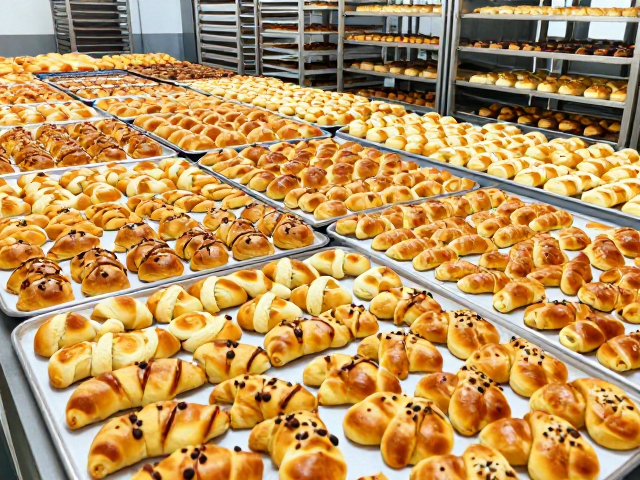
HACCP体系在食品安全管理中的核心作用
HACCP(危害分析与关键控制点)体系是国际公认的食品安全预防性管理体系,在国内大型烘焙工厂中已得到广泛且深入的应用。该体系强调从原材料采购到成品出厂的全链条风险控制。工厂需识别生物性、化学性及物理性危害,并设立关键控制点(CCP)。例如,在烘烤环节,温度与时间是核心参数,系统实时监控并记录数据,确保产品中心温度达到杀菌要求,从而有效杀灭沙门氏菌等致病菌,保障食品安全底线。
除了过程控制,原料准入也是HACCP体系的重要环节。大型工厂通常建立严格的供应商审核机制,对小麦、油脂、糖类等大宗原料进行批次检验。每批原料入库前需经过水分、酸价、过氧化值等指标检测,合格后方可进入仓库。这种前置性的风险管理,避免了不合格原料流入生产线,从源头降低了食品安全隐患,符合《食品安全国家标准 预包装食品标签通则》及相关法律法规对生产过程控制的要求。
标准化品控与批次稳定性保障
为了维持产品风味的稳定性,大型烘焙工厂建立了严密的感官评价与理化指标检测实验室。通过标准化配方管理,不同批次间的产品在甜度、硬度、延展性等关键指标上保持高度一致。工厂采用数字化配方管理系统,精确计算每种原料的添加比例,避免因人工称量误差导致的品质波动。同时,环境控制设施如恒温恒湿车间,减少了温湿度变化对面团发酵和成品回软的影响,确保了产品在长时间存储下的品质稳定。
批次稳定性还体现在严格的留样与追溯制度上。每生产批次均按规定留样,保存期限覆盖产品保质期,以便在出现质量问题时进行回溯分析。工厂配备近红外分析仪等设备,快速检测原料成分,结合在线金属探测仪剔除潜在异物,确保出厂产品符合食品安全国家标准。这种严细的品控流程,使得大型工厂能够持续输出符合市场预期的高品质产品,赢得渠道客户的长期信任。
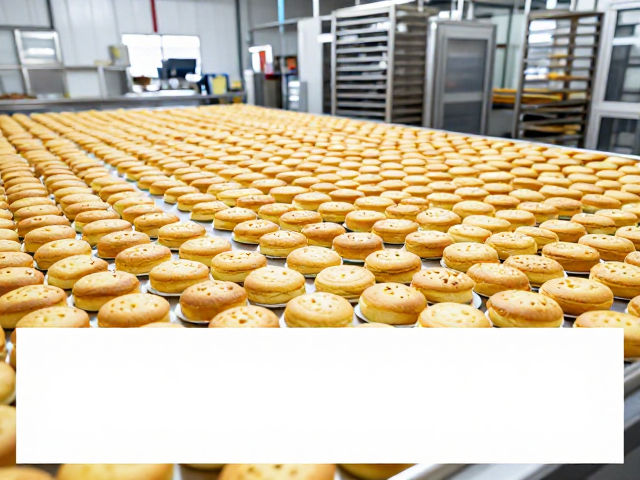
多渠道供应与物流协同优势
大型烘焙工厂具备完善的仓储物流体系,能够灵活应对多元化的渠道需求。针对商超渠道,工厂可提供标准化大包装产品,满足整箱配送与货架陈列需求;针对餐饮及团餐渠道,则可提供定制化规格或半成品原料,帮助客户简化后厨操作。工厂通常拥有自己的冷链或常温物流车队,或与第三方物流建立深度合作,确保产品在运输过程中的时效性与安全性,减少中间环节损耗。
供应链的稳定性还体现在库存管理的科学性上。通过ERP系统与WMS(仓库管理系统)的对接,工厂能实时监控库存动态,优化生产计划与发货节奏。在面对原材料价格波动时,大型工厂凭借采购规模优势,能通过长期协议锁定核心原料价格,平滑成本压力,从而为下游客户提供更具竞争力的价格空间。这种高效的供应链协同,强化了大型烘焙工厂作为核心供应商的市场地位,支撑起庞大的分销网络。