铜制器具除垢前的准备与药剂选择
铜器表面的水垢主要成分是碳酸钙和碳酸镁,这些物质在加热过程中容易沉积,形成坚硬的白色或淡黄色硬块。处理此类污垢时,酸性清洁剂是核心手段,常见的选择包括食品级柠檬酸或稀释后的白醋。需要特别注意的是,铜材质化学性质较为活泼,强酸或强碱性物质会迅速腐蚀铜体,导致表面失去光泽甚至出现斑点。因此,务必选用温和的酸性药剂,并严格遵循说明书规定的稀释比例,通常建议将药剂与水按1:10至1:20的比例混合,具体浓度需根据污垢厚度微调,切勿直接使用高浓度原液。
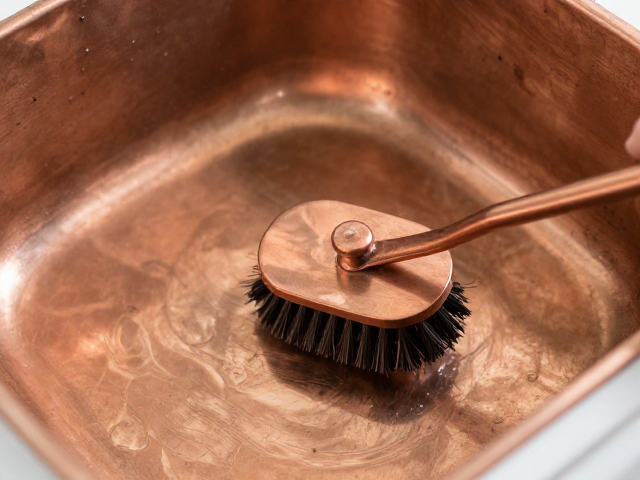
在开始清洁之前,必须彻底清空铜器内部,确保没有残留的水、茶渍或食物残渣。如果铜器内部有明显的干涸污垢,可先用软毛刷轻轻刷去松动的部分,再用清水冲洗并擦干表面水分。这一步骤能防止污垢在闷蒸过程中因水分蒸发而重新固化,同时避免清洁剂与残留杂质发生不可控反应。对于带有精密雕花或复杂结构的铜器,需检查缝隙处是否藏污纳垢,必要时可使用棉签清理,确保药剂能均匀覆盖所有需要处理的区域。
闷蒸控制的核心技巧与时间管理
闷蒸是铜制除垢过程中最关键的一环,其原理是通过密闭环境下的蒸汽循环,使酸性药剂充分渗透并软化深层水垢。操作时,将调配好的清洁液倒入铜器中,注入适量热水(水温建议控制在60-80摄氏度,避免高温导致铜器变形或加速腐蚀),液面高度应覆盖主要污垢区域。随后立即盖上盖子,确保密封良好,防止蒸汽泄漏导致温度下降和药效减弱。闷蒸时间通常控制在15至30分钟,具体时间需根据污垢厚度调整,薄垢10分钟即可,厚垢可适当延长,但单次闷蒸不宜超过30分钟,以免酸性环境长时间侵蚀铜体。
在闷蒸过程中,需定期观察铜器状态,避免过度等待导致药剂失效或铜器受损。若发现蒸汽从缝隙大量溢出,说明密封不严,需重新调整盖子或更换密封性更好的容器进行闷蒸。对于大型铜器,可分区域进行闷蒸,先处理污垢最严重的部位,确保药剂集中作用于关键区域。闷蒸结束后,不可立即打开盖子,应让铜器自然冷却至室温,这一过程有助于蒸汽进一步分解顽固污垢,同时避免冷热骤变对铜器结构造成潜在应力影响。
刷洗去垢与后续保养细节
闷蒸结束后,打开盖子,此时水垢应已明显软化或脱落。使用软毛刷或海绵轻轻刷洗铜器内壁,重点处理残留的顽固斑点。刷洗时应采用打圈方式,力度要轻柔,避免硬质刷具划伤铜表面。若仍有少量污垢残留,可再次倒入少量清洁液进行局部短时闷蒸,再行刷洗,切忌使用钢丝球或硬质清洁工具,以免破坏铜器表面的氧化保护层。刷洗完成后,用大量清水彻底冲洗铜器内部,确保无清洁剂残留,冲洗时可用手轻轻抚摸内壁,确认无粗糙感。
清洁后的铜器需进行细致的干燥与保养,防止再次氧化或留下水渍。用干净的无绒软布擦干铜器内外表面,特别注意缝隙和底部排水孔处的水分清理。干燥后,可在铜器内壁涂抹少量天然植物油(如橄榄油或蜂蜡),用软布均匀擦拭,形成保护膜,隔绝空气和水分,延缓水垢生成和铜锈产生。日常使用中,建议定期用软布擦拭铜器表面,避免长时间接触酸性或碱性液体,每次使用后及时清洗并擦干,可显著延长铜器使用寿命,保持其温润光泽。