真空包装100g小包装防鼓包的核心原理
真空包装出现鼓包现象,本质上是因为袋内残留气体受热膨胀或微生物发酵产生气体,导致内外压力失衡。对于100g的小规格包装,由于物料量少、袋体相对轻薄,内部微小的压力变化更容易引发肉眼可见的变形。防鼓包的关键在于最大限度降低初始含氧量,并阻断后续产气源。工业上常采用双层复合膜(如PET/PE或NY/PE),利用外层提供机械强度,内层热封层确保密封完整性,从而在物理结构上形成第一道防线。
在实际操作中,抽真空的负压值直接影响包装的紧致度。若抽气不彻底,残留的空气会在常温或后续储存中占据体积。对于100g这种小份量产品,建议抽真空压力控制在-0.08MP至-0.1MPa之间,这个区间能平衡袋体贴合度与物料受损风险。过高的负压可能导致包装袋紧贴物料表面,造成棱角挤压破损,进而破坏密封性;而负压不足则无法排出足够气体,为鼓包埋下隐患。
设备参数与操作手法的标准化执行
真空封口机的参数设置需根据包装袋材质厚度进行微调。使用普通PE袋时,封口时间通常设置在2-4秒,封口温度控制在110-130℃;若使用加厚复合袋,可适当延长封口时间至3-5秒,并略微提高温度以增强熔接强度。封口条必须保持清洁无油污,任何微小的杂质都可能成为漏气的通道。操作时,袋口应平整无褶皱,并预留至少2-3厘米的无物料区,确保热封条能完全覆盖并压合袋口边缘。
抽气过程中,物料的水分含量是重要变量。高水分食品(如肉类、蔬菜)在抽真空初期容易因液体飞溅污染封口区,导致密封失败。建议在抽气前对物料表面进行简单沥干,或采用“点动抽气”的方式,先抽去大部分空气后暂停,待液体回流或稳定后再继续完成抽气。对于100g的小包装,单次抽气时间不宜过长,一般10-15秒即可达到理想效果,过长的抽气时间可能导致包装袋过度收缩,反而增加封口处受力不均的风险。
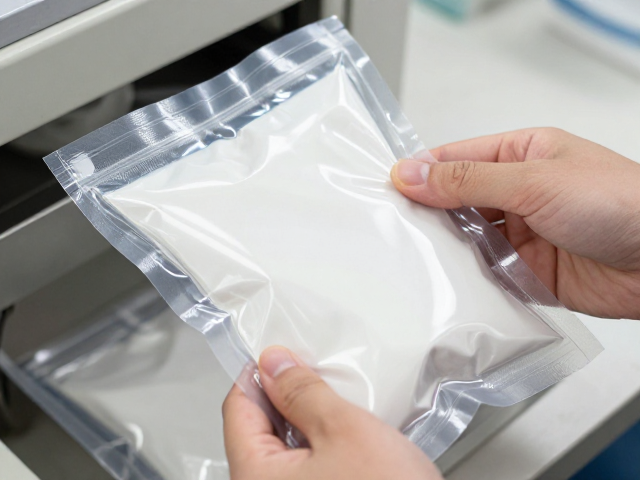
封口后的即时检测与二次加固
封口完成后的即时检测是防止鼓包的关键环节。封口后应立即检查封口条是否有断点、气泡或未熔合现象。一个简单的物理测试方法是将封口后的包装袋轻轻挤压,感受封口处的硬度和完整性,若有漏气,袋体会迅速回弹并恢复原状。对于高价值或对保鲜要求极高的产品,可采用“二次热封”法,即在初次封口后,在距离初封线1-2毫米处进行第二次平行封口,形成双保险密封结构,有效降低因单点缺陷导致的漏气概率。
封口完成后,包装袋应静置冷却至少30秒至1分钟,待封口材料完全固化定型后再进行搬运或堆叠。热封材料在高温下分子结构尚未稳定,过早受力可能导致封口层微裂。对于100g小包装,建议放置在平整、干燥的台面上自然冷却,避免直接用手触摸封口部位,因为手部油脂和温度可能干扰封口材料的结晶过程,影响长期密封性能。
储存环境对包装稳定性的长期影响
储存环境的温度波动是导致真空包装鼓包的主要外部诱因。高温会加速袋内残留氧气与物料的化学反应,也可能激活休眠的微生物。建议将真空包装产品存放在温度低于25℃、相对湿度低于60%的环境中。避免将包装直接暴露在阳光直射下,紫外线会加速塑料包装材料的老化,降低其阻隔性能。对于需要长期储存的产品,恒温恒湿的仓库环境能显著降低因环境因素导致的包装失效风险。
包装堆叠方式也会影响长期稳定性。100g小包装通常较为轻薄,若堆叠过高或受力不均,底层包装可能因持续挤压产生微变形,久而久之可能导致封口处疲劳开裂。建议采用扁平化堆叠,每层之间加垫隔板以分散压力。同时,避免在包装袋表面放置尖锐或重物,物理损伤往往先发生在肉眼难以察觉的封口边缘,随后逐渐扩大导致漏气和鼓包。