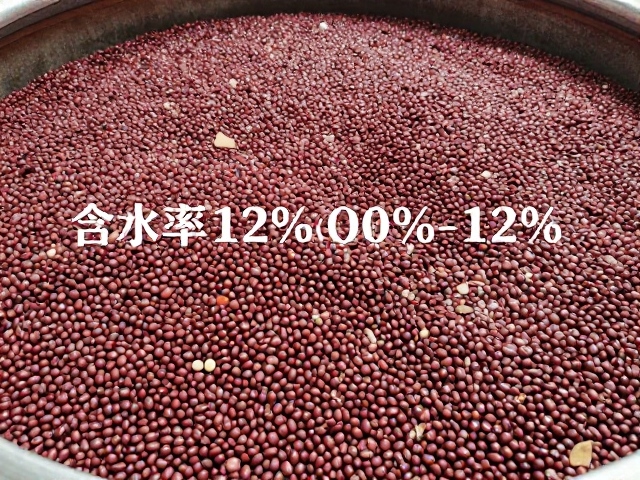
破碎豆含水率10%-12%的物理基础与酶活环境
酒桶发酵过程中,大豆原料在进入发酵体系前的预处理状态会直接决定后续微生物的代谢效率,其中破碎豆含水率控制在10%-12%区间,是构建适宜酶促反应环境的核心物理指标。大豆在破碎过程中,细胞结构破裂释放出内部的蛋白质、脂肪及碳水化合物,若含水率过低,酶系活性受到水分活度的限制,反应动力学显著减慢;反之,若含水率过高,游离水增加导致底物浓度稀释,且易滋生杂菌,破坏酒桶内厌氧或微氧的发酵微生态。10%-12%的含水率恰好处于大豆蛋白溶解度与微生物可利用水分平衡的临界点,既保证了水解酶(如蛋白酶、淀粉酶)能充分接触底物,又避免了因水分过剩引发的非目标代谢路径。
这一含水率区间对酒桶内固液两相体系的稳定性具有决定性作用。在传统固态或半固态发酵场景中,含水率低于10%会导致物料结块,通气性差,局部温度积聚难以散发,极易形成厌氧死角,导致发酵不均;而超过12%则会使物料流动性过大,像液态体系一样容易分层,使得酒桶中不同层位的微生物群落分布不均,影响风味物质的均匀生成。10%-12%的含水率使得破碎豆保持疏松的颗粒状结构,孔隙率适中,有利于酒桶发酵过程中产生的二氧化碳排出,同时维持适度的透气性,促进好氧菌与厌氧菌在空间上的有序分布,为后续复杂风味物质的形成奠定物理基础。
含水率对蛋白质水解与风味前体生成的生化影响
在10%-12%的含水率条件下,大豆蛋白的水解过程呈现出更优的选择性,这是酒桶发酵风味形成的关键生化环节。水分活度直接影响蛋白质的构象变化及肽键断裂的速率,在此含水率范围内,内源性蛋白酶及接种的曲霉、酵母分泌的外源蛋白酶能保持较高的比活力,促进大分子蛋白逐步降解为多肽及游离氨基酸。特别是谷氨酸、天冬氨酸等鲜味氨基酸的释放更为充分,这些氨基酸不仅是风味的直接来源,也是后续美拉德反应和斯特雷克降解的重要前体物质。若含水率偏离该区间,蛋白水解可能趋于过度或不足,导致风味物质单一或发酵动力不足,无法形成酒桶发酵特有的醇厚口感。
此外,含水率对脂质氧化与风味前体的调控同样至关重要。大豆中富含的不饱和脂肪酸在发酵初期会发生轻微的酶促氧化,生成醛、酮、醇类等挥发性小分子。10%-12%的含水率限制了自由水对氧化酶的抑制作用,同时避免了水分过多导致的脂质水解酸败。在这一水分状态下,脂质氧化产生的挥发性物质能与蛋白质水解产物发生复杂的交互作用,生成具有独特酒香的风味化合物。这种生化过程的精细调控,使得酒桶发酵产物在香气层次上表现出从清香到陈香的自然过渡,而非因水分失控导致的异味或酸败味,确保了发酵产物的感官品质符合高端酿造标准。
酒桶发酵过程中的水分迁移与微生物群落演替
酒桶发酵具有显著的时空异质性,破碎豆含水率10%-12%的初始设定,会在发酵过程中引发动态的水分迁移与重新分布。随着发酵的进行,微生物代谢产热以及酒桶材质(如橡木)的吸湿与释湿特性,会导致物料内部水分发生再平衡。初始含水率处于10%-12%时,物料具备较好的缓冲能力,能够适应发酵中后期可能出现的水分蒸发或冷凝现象,避免物料表面干燥板结或内部积水。这种动态平衡有助于维持酒桶内部微环境的稳定性,使得乳酸菌、酵母菌及霉菌等微生物群落能够按照既定的演替规律发展,而非因环境剧变导致菌群失衡或优势菌群过早衰退。
微生物群落的演替与含水率密切相关,10%-12%的含水率有利于耐旱型微生物与中湿型微生物的协同作用。在发酵初期,霉菌利用物料表面的微量水分迅速繁殖,分解淀粉和蛋白质;中期随着代谢产物的积累和水分活度的微调,酵母菌和乳酸菌逐渐占据主导,进行酒精发酵和乳酸发酵。初始含水率的精准控制,确保了这一演替过程平稳过渡,避免了因水分过高导致酵母过早衰亡或因水分过低导致霉菌过度生长产生霉味。这种微生物间的竞争与共生关系,直接决定了酒桶发酵产物的酸度、酒精度及风味物质的多样性,是形成独特地域风味特征的重要生物学基础。
工艺控制难点与含水率监测的实际应用
在实际生产中,将破碎豆含水率精准控制在10%-12%面临诸多技术挑战,主要受原料品种、破碎粒度、环境温度及湿度等多重因素影响。不同产地大豆的初始含水率差异较大,通常需经过浸泡、蒸煮或烘炒等预处理步骤进行调控,而破碎过程中的摩擦生热也会导致水分流失或增加。因此,建立基于在线水分监测技术的反馈控制系统显得尤为重要,通过实时监测物料表面水分活度,结合环境温湿度数据,动态调整预处理参数,是实现10%-12%含水率稳定控制的关键技术手段。此外,破碎粒度的均匀性也会影响含水率的分布,细粉过多易吸湿,粗粒过多则水分分布不均,需通过优化破碎工艺参数,确保物料粒径分布与含水率控制相协调。
含水率的监测与验证需结合快速检测方法与实验室权威数据,以确保工艺参数的可追溯性与一致性。快速检测技术如近红外光谱分析(NIR)可实现在线实时监测,但其数据需定期通过烘箱干燥法等标准实验室方法进行校准,以消除误差。在实际操作中,还需结合发酵产物的感官评价及理化指标(如酸度、还原糖含量、挥发性风味物质谱)对含水率控制效果进行综合评估。通过长期数据积累与大数据分析,建立含水率与发酵品质之间的关联模型,不断优化工艺参数,是实现酒桶发酵标准化生产、提升产品一致性与品质稳定性的有效途径。