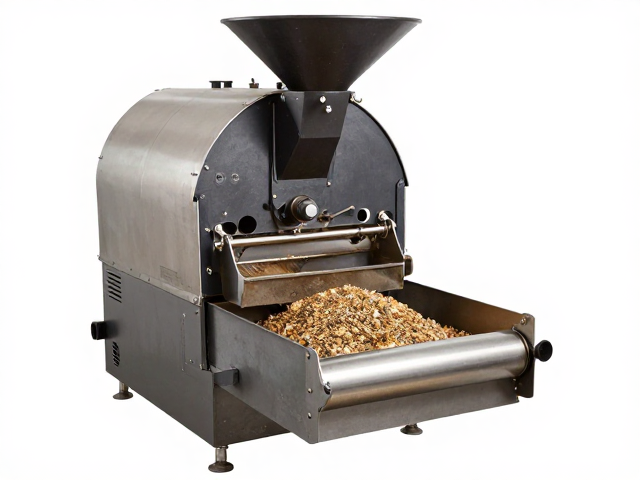
滚筒式烘焙机在酸质废料预处理中的核心作用
酸质废料通常含有高浓度的挥发性脂肪酸和硫化物,直接进行厌氧发酵极易导致反应器内pH值剧烈波动,进而抑制甲烷菌活性,造成系统崩溃。滚筒式烘焙机通过高温旋转干燥与物理破碎的双重作用,能够有效降低废料中的含水率,使物料达到厌氧发酵所需的最佳含水率区间。这一物理改性过程不仅破坏了细胞结构,释放出更多可利用的有机碳源,同时高温环境能杀灭部分病原菌和杂菌,为后续微生物的高效代谢创造稳定的理化环境。
在滚筒内部,物料受热均匀,水分迅速蒸发,形成的干燥粉末或颗粒状物质具有更优的堆积密度和透气性。这种经过预处理的物料在进入厌氧消化罐后,能够显著缩短水解酸化阶段的时间。相较于未经处理的湿态酸质废料,预处理后的物料在发酵过程中表现出更强的缓冲能力,能够有效中和发酵过程中产生的酸性物质,维持反应体系的酸碱平衡,从而保障厌氧消化过程的连续性和稳定性。
厌氧发酵耦合除臭技术的工艺逻辑
酸质废料在厌氧发酵过程中释放的恶臭气体主要包含硫化氢、氨气以及挥发性有机化合物。传统的末端治理方法如生物滤池或化学洗涤塔,在面对高浓度、波动性大的酸质废气时,往往存在去除效率不稳定或运行成本高昂的问题。将厌氧发酵作为核心处理单元,利用微生物代谢途径将有机硫转化为硫化物沉淀或转化为甲烷,从源头削减了恶臭物质的生成量。这种过程控制策略避免了高浓度废气直接排放对后端除臭设施的冲击,实现了从“末端治理”向“过程控制”的技术路径转变。
为了确保除臭效果,厌氧发酵系统通常配备密闭的集气收集装置,将发酵过程中产生的微量逸散气体导入二级除臭单元。在二级处理中,生物滴滤或等离子催化技术能够进一步降解残余的硫化氢和氨气。由于经过厌氧发酵预处理,废气中的有机负荷相对较低且成分较为稳定,使得二级除臭设备的运行更加平稳。这种“厌氧降解+二级精处理”的组合方案,显著降低了整体除臭系统的能耗和药剂消耗,提升了整体工艺的经济可行性。
运行数据与实际效能表现
在实际工程应用中,经过滚筒烘焙预处理的酸质废料,其厌氧消化产气率通常比未处理物料提升15%至25%。具体数据显示,某大型餐厨垃圾处理厂在引入滚筒干燥预处理后,发酵罐内的挥发性脂肪酸(VFA)积累现象明显减少,系统pH值稳定在6.8-7.2之间,甲烷含量维持在55%-65%的区间。同时,由于含水率降低,发酵罐的有效容积利用率提高了约20%,这意味着在相同处理规模下,可以减少发酵罐的建设容量或延长现有设备的运行周期,从而降低单位处理成本。
在除臭效率方面,耦合工艺使得排放口处的硫化氢浓度普遍控制在10mg/m³以下,氨气浓度低于20mg/m³,远优于相关环保排放标准。通过在线监测系统记录的数据表明,该工艺对冲击负荷具有较强的适应性。当进料酸质废料的成分出现波动时,预处理环节能够起到缓冲调节作用,避免厌氧系统出现酸化崩溃。长期运行数据显示,设备连续稳定运行时间超过3000小时,故障率低于行业平均水平,验证了该技术方案在复杂工况下的可靠性和耐用性。
系统优化与关键技术参数
要实现滚筒烘焙与厌氧发酵的高效耦合,关键在于控制干燥温度和停留时间。过高的温度可能导致物料中热敏性营养物质损失,而过低的温度则无法有效降低含水率。通常建议将滚筒出口温度控制在100℃-120℃之间,使物料含水率降至60%-70%。这一参数区间既能保证物料的物理状态适合厌氧投加,又能保留足够的有机质供微生物利用。此外,滚筒的转速和内部抄板设计直接影响物料的翻滚频率和受热均匀性,需根据物料特性进行针对性调试。
厌氧发酵系统的进料策略也需与预处理环节紧密配合。由于经过烘焙的物料密度较大,进料系统需具备较强的输送能力,防止堵塞。同时,为了维持厌氧系统的碳氮平衡,可能需要额外补充氮源或调节C/N比。在实际操作中,通过在线pH计和ORP(氧化还原电位)传感器实时监测发酵罐状态,结合自动化控制系统调节进料速率和搅拌频率,能够进一步优化处理效果。这种精细化管理不仅提升了处理效率,还确保了系统在各种工况下的稳定运行,为酸质废料的资源化利用提供了技术支撑。